Mrożona kolba kukurydzy stanowiła duże wyzwanie dla systemu chwytania podciśnieniowego. Jej nieregularna geometria, chropowata powierzchnia oraz obecność szronu utrudniały uzyskanie stabilnego podciśnienia i pewnego chwytu. Aby możliwe było bezpieczne przenoszenie produktu pomiędzy liniami technologicznymi, konieczne było dobranie elementów dopasowanych do rzeczywistych warunków pracy. Po przetestowaniu kilkunastu wariantów ssawek wytypowano rozwiązanie zapewniające skuteczną współpracę z pompą eżektorową. Sprawdzony układ został później wykorzystany także na kolejnych stanowiskach, wspierając wdrożenie nowego produktu do oferty chłodni.
Rozszerzenie asortymentu zakładu spożywczego o nowy produkt często wymaga odpowiedniego przygotowania procesu technologicznego i systemów transportu wewnętrznego. W jednej z chłodni takim wyzwaniem było wdrożenie mrożonej kukurydzy. Dział rozwoju otrzymał zadanie zaprojektowania maszyny, która miała automatycznie przenosić zamrożone kolby pomiędzy dwiema liniami produkcyjnymi.
Projekt nie polegał na modyfikacji już działającego stanowiska. Cały proces transportu produktu trzeba było zaplanować od początku, a jednym z kluczowych etapów było opracowanie skutecznej metody jego pobierania i utrzymywania podczas ruchu.
Naturalnym kierunkiem było zastosowanie technologii podciśnieniowej. Wymagało to jednak znalezienia takich ssawek próżniowych, które byłyby w stanie dopasować się do nierównej i oszronionej powierzchni kolby. Standardowe rozwiązania nie gwarantowały wystarczającej szczelności ani stabilnego chwytu, dlatego konieczne było przeprowadzenie serii testów i porównanie różnych wariantów.
Co utrudniało chwytanie zamrożonej kukurydzy?
Największym wyzwaniem była specyfika samego produktu. Nieregularny kształt kolby, chropowata powierzchnia oraz warstwa szronu sprawiały, że uzyskanie stabilnego kontaktu pomiędzy ssawką a kukurydzą było znacznie trudniejsze niż w przypadku elementów o gładkiej i równej powierzchni.
W systemach chwytania podciśnieniowego kluczowe znaczenie ma nie tylko wytworzenie odpowiedniego podciśnienia, ale również ograniczenie dopływu powietrza w miejscu styku ssawki z produktem. Jeżeli powierzchnia jest nierówna lub pokryta szronem, szczelność połączenia może być niewystarczająca, a chwyt staje się mniej stabilny. Z tego względu prawidłowy dobór ssawki próżniowej miał bezpośredni wpływ na skuteczność całego procesu transportu.
W tym przypadku wybór elementu wyłącznie na podstawie średnicy, kształtu czy deklarowanego zastosowania nie był wystarczający. Niezbędne okazały się praktyczne testy różnych typów ssawek na rzeczywistych, zamrożonych kolbach kukurydzy.
Dla klienta rozwiązanie tego problemu było jednym z kluczowych etapów całego projektu. Dopiero znalezienie skutecznej metody pobierania i utrzymywania produktu pozwoliło przejść do dalszego projektowania automatycznego transportu kukurydzy pomiędzy liniami produkcyjnymi.
Rozwiązanie: pompa eżektorowa i ssawki dobrane do rzeczywistego produktu
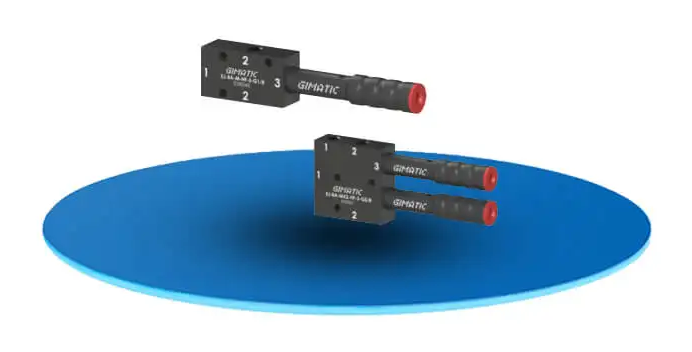
W projektowanym stanowisku zastosowano system podciśnieniowy oparty na pompie eżektorowej oraz ssawkach próżniowych wyselekcjonowanych podczas testów aplikacyjnych. W finalnym rozwiązaniu wykorzystano elementy marki GIMATIC o oznaczeniach:
- GIMATIC-3330166,
- GIMATIC-2321765.
Kluczowym etapem projektu były próby przeprowadzone z kilkunastoma rodzajami ssawek. Ich zadaniem było sprawdzenie, które rozwiązania najlepiej radzą sobie z pobieraniem zamrożonych kolb kukurydzy oraz zapewniają wystarczająco stabilny chwyt mimo nierównej powierzchni, nieregularnego kształtu i obecności szronu.
Testy w rzeczywistych warunkach pozwoliły uniknąć doboru ssawki wyłącznie na podstawie parametrów katalogowych. Element odpowiedni do transportu gładkich lub regularnych detali nie musi bowiem zapewniać takiej samej skuteczności podczas kontaktu z wymagającym produktem spożywczym. Ostatecznym kryterium wyboru było więc zachowanie poszczególnych ssawek podczas praktycznych prób z mrożoną kukurydzą.
Za wytworzenie podciśnienia odpowiadała eżektorowa pompa próżniowa, natomiast dobrane ssawki tworzyły bezpośredni punkt kontaktu z przenoszonym produktem. Właściwe zestawienie źródła podciśnienia z odpowiednimi elementami chwytającymi umożliwiło opracowanie skutecznego systemu transportu kukurydzy pomiędzy liniami produkcyjnymi.
Rezultaty wdrożenia: uruchomienie nowego procesu i możliwość jego dalszej rozbudowy
Najważniejszym efektem projektu było skuteczne rozwiązanie problemu z pobieraniem zamrożonych kolb kukurydzy, który wcześniej stanowił istotne ograniczenie przy projektowaniu całego procesu transportowego. Dobór odpowiedniej konfiguracji układu podciśnieniowego umożliwił sprawne przenoszenie produktu i wsparł wdrożenie mrożonej kukurydzy do oferty chłodni.
Korzyści z realizacji nie ograniczyły się jednak do jednego stanowiska. Po potwierdzeniu skuteczności rozwiązania podczas testów ten sam układ zastosowano również na kolejnych punktach procesu. Opracowana konfiguracja stała się dzięki temu sprawdzonym wzorcem, który można było wykorzystać ponownie bez konieczności rozpoczynania prac od początku.
Dla klienta oznaczało to nie tylko rozwiązanie konkretnego problemu technologicznego, ale również możliwość łatwiejszego rozwijania procesu w kolejnych obszarach zakładu.
| Obszar | Przed wdrożeniem rozwiązania | Po zastosowaniu układu podciśnieniowego |
|---|---|---|
| Transport między liniami | Sposób przenoszenia zamrożonej kukurydzy był jeszcze na etapie opracowania | Przygotowano skuteczną metodę chwytania produktu do planowanego transportu |
| Dobór ssawek próżniowych | Testowane wcześniej warianty nie zapewniały stabilnego chwytu | Po serii prób wybrano ssawki najlepiej dopasowane do powierzchni produktu |
| Rozbudowa stanowisk | Brakowało sprawdzonego rozwiązania możliwego do ponownego wykorzystania | Zweryfikowaną konfigurację zastosowano także na kolejnych stanowiskach |
| Rozszerzenie oferty chłodni | Mrożona kukurydza była nowym produktem wymagającym przygotowania procesu technologicznego | Opracowane rozwiązanie wsparło wdrożenie produktu do oferty zakładu |
Największą wartością dla klienta było wyeliminowanie bariery technicznej, która ograniczała dalszy rozwój aplikacji. Zamiast opierać dobór komponentów wyłącznie na parametrach katalogowych i założeniach projektowych, zespół mógł wykorzystać rozwiązanie zweryfikowane podczas prób z rzeczywistą, zamrożoną kukurydzą. Pozwoliło to zwiększyć pewność doboru i sprawniej przejść do kolejnych etapów projektowania stanowiska.
Okiem specjalisty
W tej realizacji największą trudność stanowiło zapewnienie pewnego i powtarzalnego chwytu zamrożonej kukurydzy. Nieregularna geometria kolby, chropowata powierzchnia oraz obecność szronu znacząco utrudniały prawidłowe przyleganie ssawki, dlatego wiele standardowych rozwiązań nie zapewniało wymaganej skuteczności. Z tego powodu kluczowe znaczenie miały testy prowadzone bezpośrednio na docelowym produkcie.
Przed wyborem finalnej konfiguracji sprawdziliśmy kilkanaście wariantów ssawek, oceniając ich zachowanie w rzeczywistych warunkach pracy. Dopiero na tej podstawie dobraliśmy elementy odpowiednie do współpracy z pompą eżektorową. Dodatkowym wymaganiem aplikacji spożywczej było zastosowanie przyssawek posiadających certyfikat FDA.
Istotnym elementem układu był także eżektor o wysokiej wydajności przepływowej w odniesieniu do średnicy zastosowanej przyssawki, co pomagało kompensować nieszczelności wynikające z nierównej powierzchni produktu.
Dla klienta najważniejsze było rozwiązanie konkretnego problemu technologicznego oraz uzyskanie konfiguracji, którą można było następnie zastosować na kolejnych stanowiskach. To dobry przykład tego, że przy nietypowych i wymagających produktach praktyczne testy aplikacyjne są często znacznie bardziej miarodajne niż sam dobór komponentów na podstawie danych katalogowych.
Artykuł sponsorowany

Codziennie piszemy o najnowszych wydarzeniach ze świata rolnictwa oraz poradach, które wspierają rolników w ich codziennej pracy.